ISO 9001:2026 tootjale: mis muutus ja milliseid tõendeid audiitor küsib
ISO 9001:2026 avaldati 16. septembril 2026 ja 2015. aasta sertifikaadid kehtivad septembrini 2029. Ülesehitus jääb samaks, rõhk liigub kvaliteedikultuurile, või…
ISO 9001:2026 avaldati 16. septembril 2026 ja 2015. aasta sertifikaadid kehtivad septembrini 2029. Ülesehitus jääb samaks, rõhk liigub kvaliteedikultuurile, või…
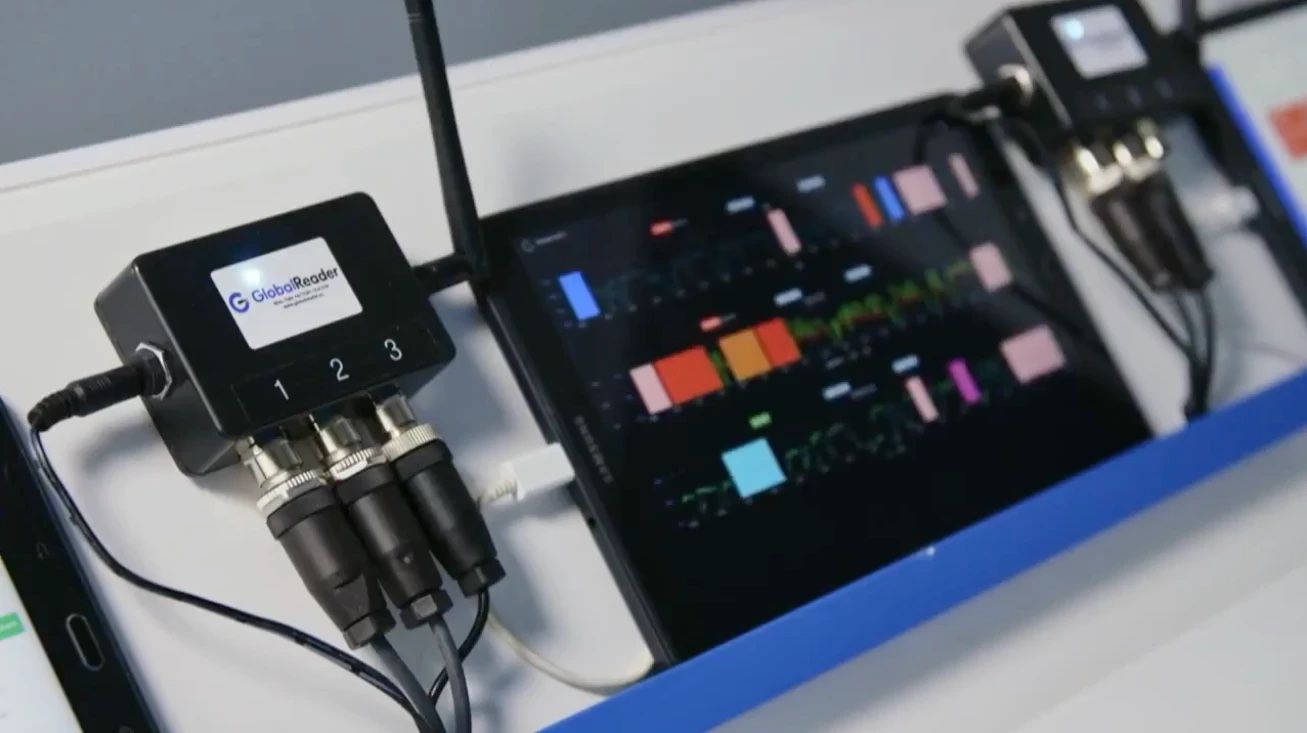
Enamikule 10 kuni 20 masinaga Euroopa tehastest on GlobalReader kõige praktilisem tootmise jälgimissüsteem, millega alustada: riistvara on hinnas alates 125 eur…
Factbird hinnastab liini kaupa, millele lisandub kohustuslik tehase platvormitasu ja kaheaastane leping. GlobalReader teeb sama põhitöö ühe hinnaga 125 eurot ma…
Evocon on operaatorisõbralik OEE jälgimise tööriist, mis liikus pärast Syspro ostu kallimasse klassi. GlobalReader teeb sama põhitöö alates 125 eurost masina ko…
Selles juhendis võrdleme Euroopa VKEde tootjatele mõeldud parimaid OEE tarkvaraplatvorme, vaadeldes hindu, funktsioone, tugevusi ja nõrkusi kontrollitud kasutaj…
Hea põhjuskoodide loend on lühike, et operaator jõuaks selle peatuse ajal läbi vaadata, ja samas piisavalt täpne, et juht näeks mustrit vahetuste ja liinide vah…
Kasulikud mõõdikud seletavad nelja asja: kaotatud aeg, kaotatud kiirus, kaotatud kvaliteet ja tarnerisk. Kui mõõdik ei aita ühtki neist leida, ei kuulu ta esime…
Esimese läbimise toodang näitab, kui suur osa tükkidest tuleb kohe korralik, ilma praagi ja ümbertöötluseta. See on ainus kvaliteedinumber, mida ümbertöötlus il…
Andon tähendab signaali, mis näitab, et tootmises on probleem, millega tuleb kohe tegeleda. Vanasti oli see nöör või valgusfoor. Täna on see sama hästi telefon.
Üks ekraan ei sobi kellelegi. Operaator, tootmisjuht, hooldus ja juhatus teevad samade andmetega eri otsuseid, nii et nad vajavad eri vaadet.
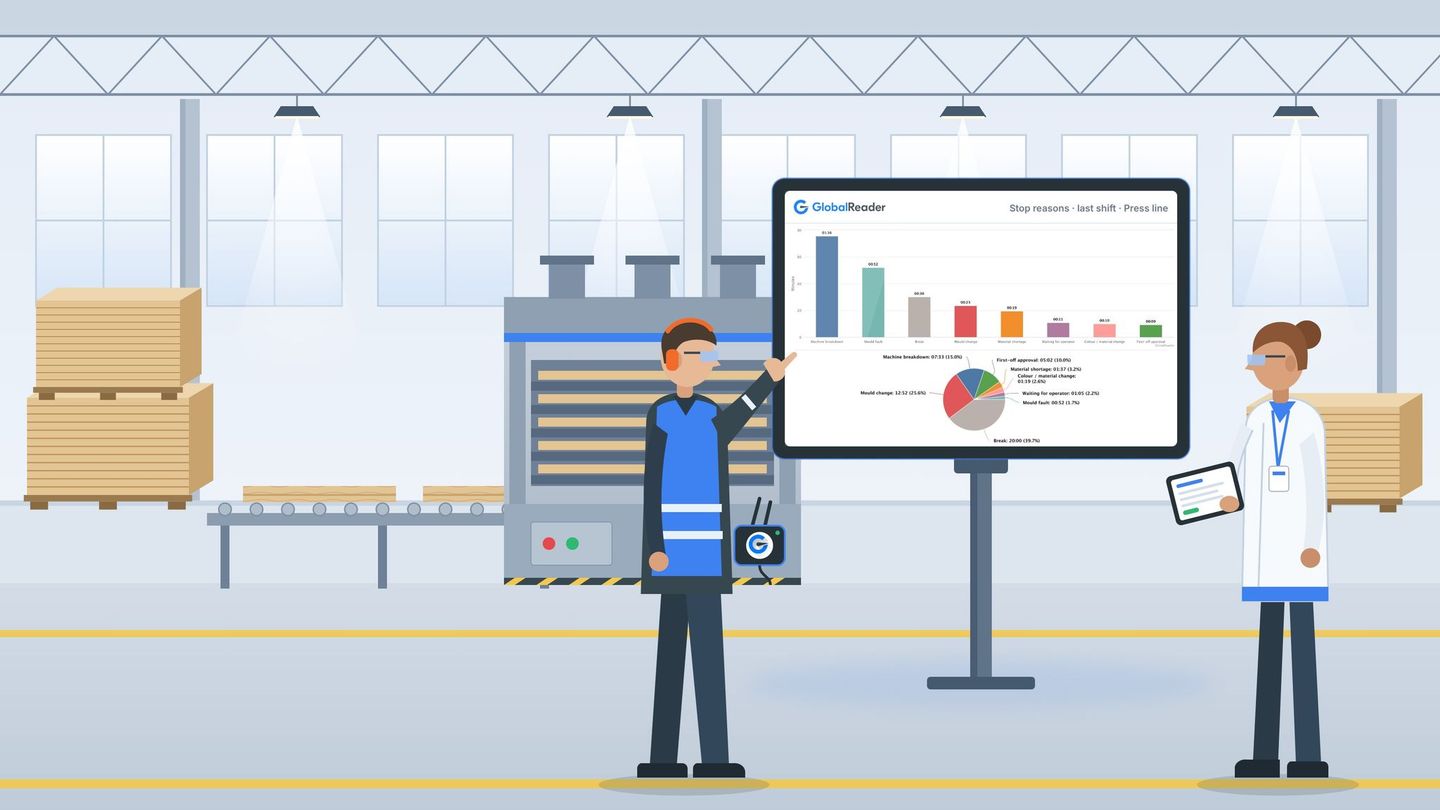
Tootmine võib käia terve päeva ja numbrid tunduvad ikka valed. Seisakute jälgimise tarkvara ülesanne on lihtne: püüda peatus kinni siis, kui see toimub, ja küsi…
OEE arvutamine algab kolmest sisendist: planeeritud tootmisaeg, tegelik tööaeg ja toodang. Siin on valem, neli sammu ja üks vahetus 15 masinaga puidutehasest al…
Üheksa platvormi kõrvuti: mis on hinna sees, kui kaua paigaldus võtab ja kas vana masin üldse ühendub. Hinnad on kontrollitud pakkujate enda lehtedelt.
Üks vahetus töötleb 400 palki, järgmine 380. Paberil näeb see sarnane välja. Kuupmeetrites võib vahe olla suur, ja just kuupmeeter on see, mille järgi kõik muu …
Vahetuse lõpu aruanne räägib sellest, mis juhtus. Reaalajas andmed räägivad sellest, mis toimub, ja ainult teise peale saab veel midagi ette võtta.
Seisak on iga aeg, mil seade ei ole tööks saadaval. Kasulik küsimus ei ole, kas seisakut oli, vaid kas see oli planeeritud. Üks kaitseb liini, teine katkestab s…
Poola on muutunud Lääne-Euroopa tootjate üheks eelistatuimaks asukohaks. See ei ole aga tasuta kasv: tellimusega tuleb kaasa ootus näidata tootmist numbritega.
Jõudlus OEE arvutuses võrdleb masina tegelikku töökiirust selle ideaalse töökiirusega ja vaatab ainult seda aega, mil masin päriselt töötas.
Poola tehased on surve all: tööjõukulu kasvab, hinnakonkurents tiheneb ja oskustööjõudu napib. Samal ajal on digitaliseerituse tase madal, ja just see vahe otsu…
MTBF ütleb, kui tihti masin katki läheb. MTTR ütleb, kui kiiresti ta tagasi töösse saab. Koos näitavad nad, kui suur osa saadavusest kaob rikete arvele.
Tootmise seisak on mis tahes ajavahemik, mil tootmisseadmed ei tööta ega valmista tooteid. See on vahe kavandatud tootmisvõimsuse ja tegelikult saavutatava tule…
Masinate saadavus näitab, kui suure osa planeeritud tootmisajast masin päriselt töötas. Valem on lihtne, aga kogu kasu peitub selles, mis jääb ülejäänud aja sis…
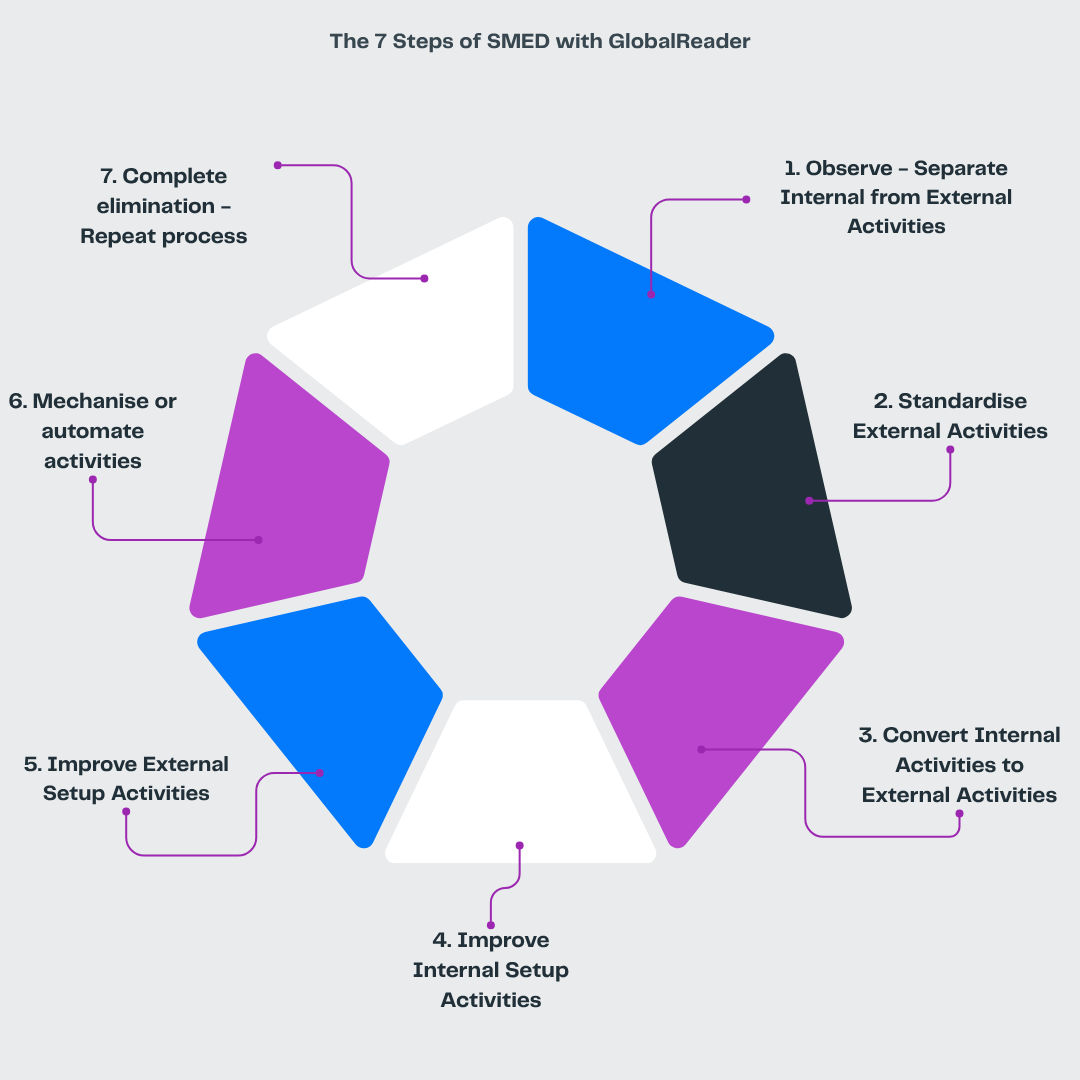
SMED ehk Single-Minute Exchange of Die tähendab ühte asja: ümberseadistus alla kümne minuti. Idee on sama mis F1 boksipeatusel, ja tootmises annab see tagasi tu…
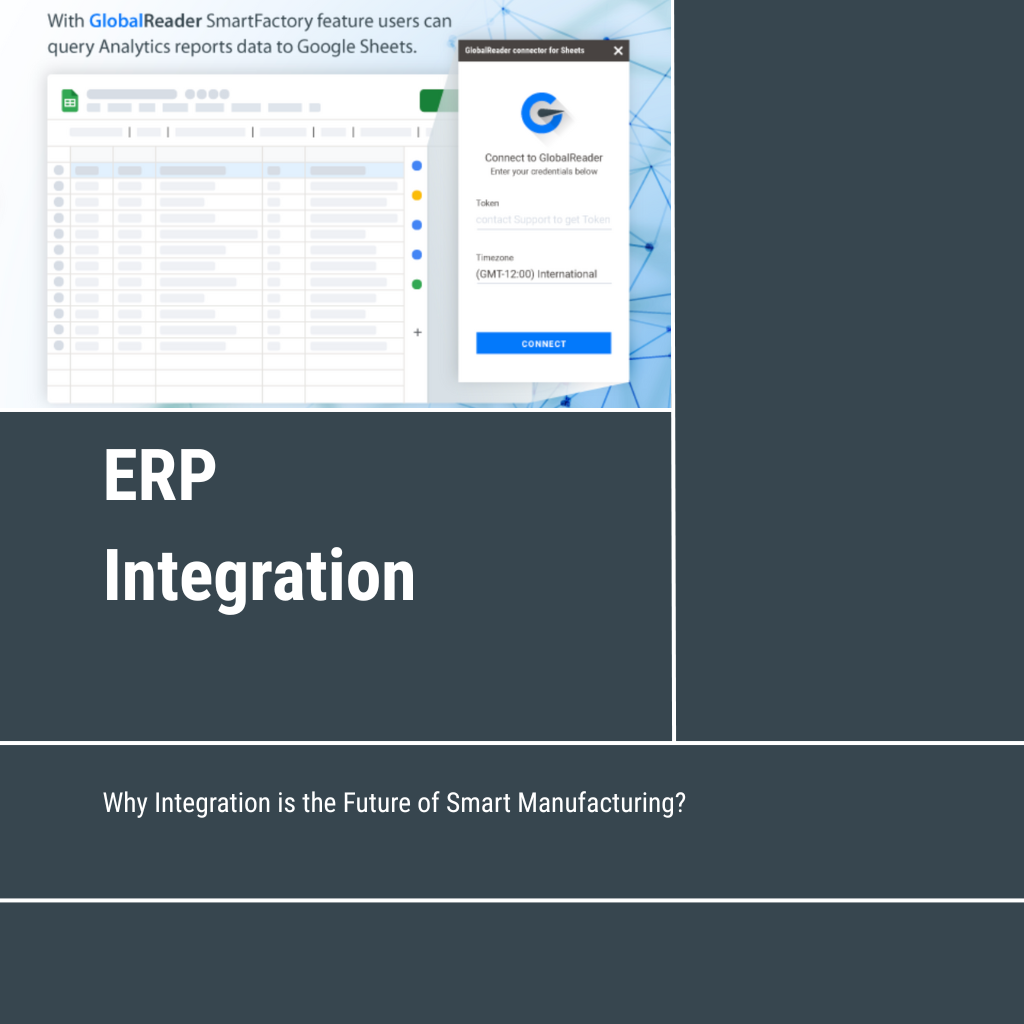
ERP teab, mida tellitud on. Masin teab, mis tehtud on. Kuni need kaks omavahel ei räägi, on kellegi töö nende vahel istuda ja numbreid ümber trükkida.
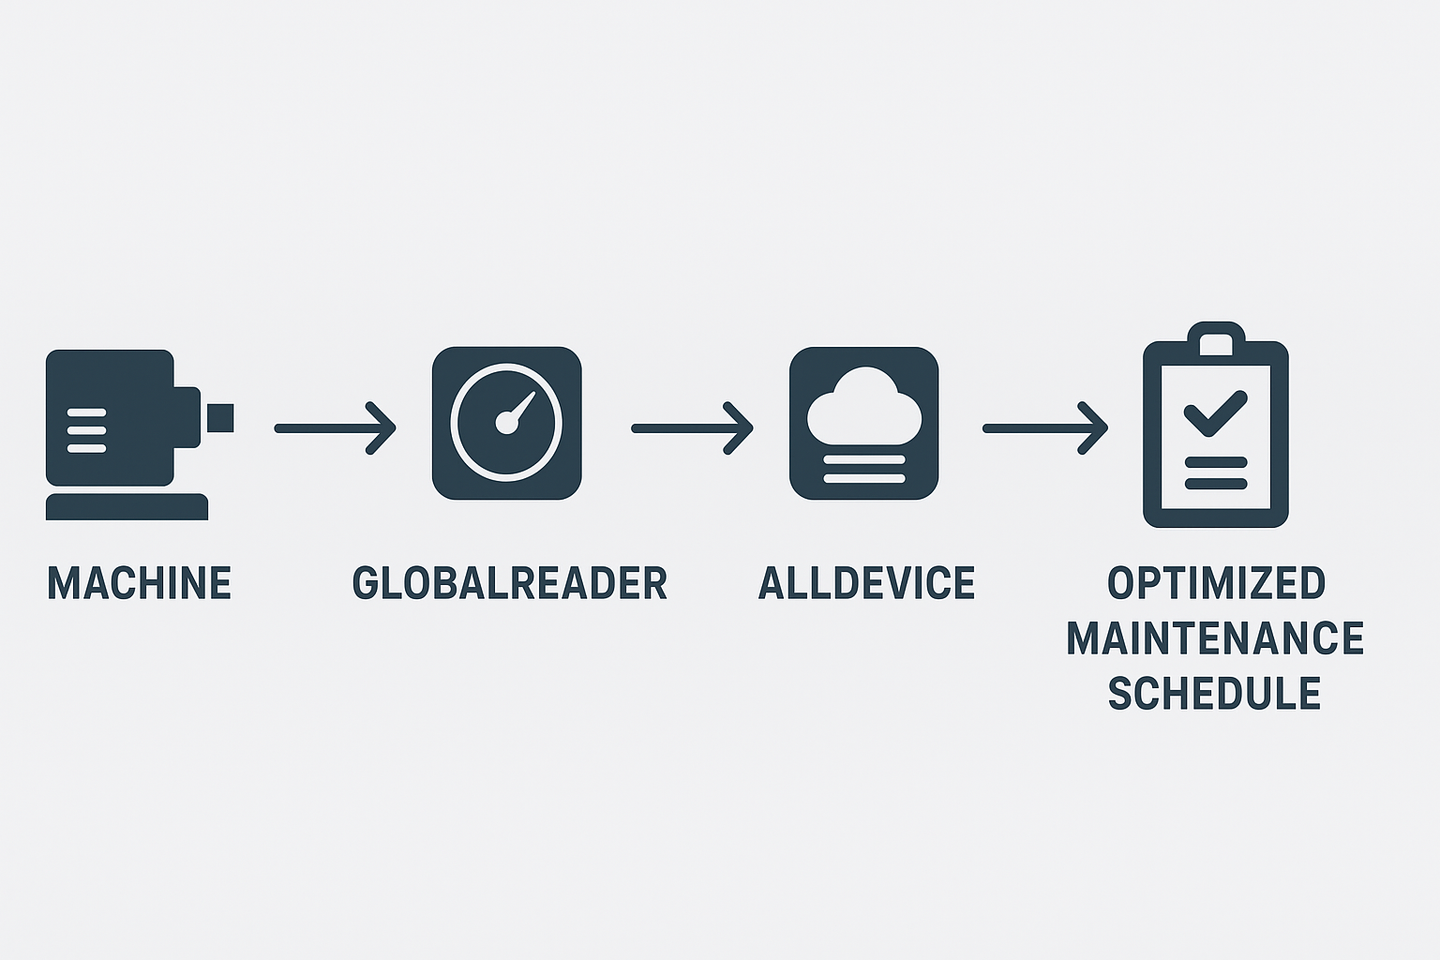
Kalendri järgi hooldades saab osa masinaid hooldust liiga vara ja osa liiga hilja. Töötundide järgi hooldades saavad kõik seda siis, kui nad päriselt vajavad.
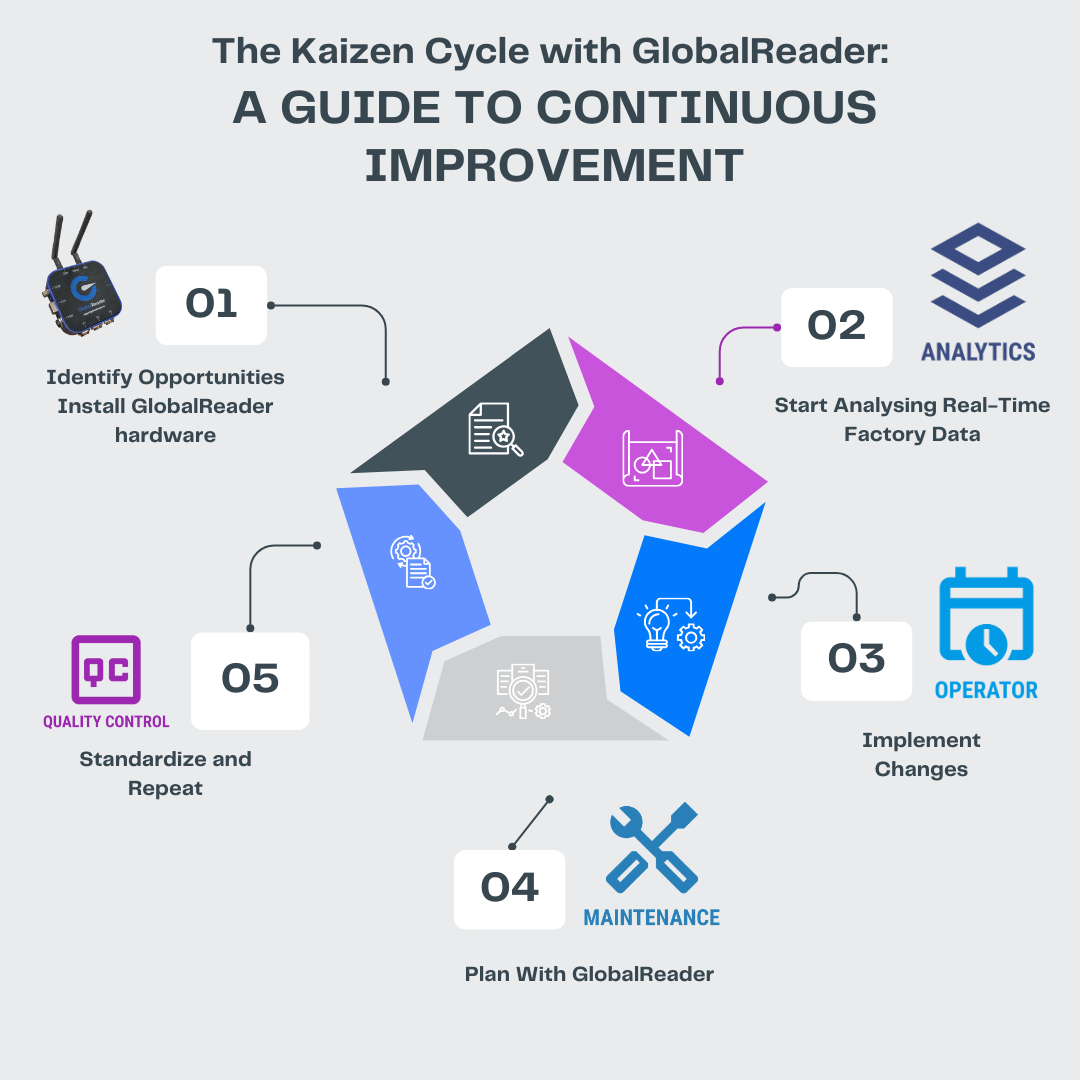
Kaizen tähendab jaapani keeles pidevat parendamist: väikesed muudatused, mis üksikuna ei paista, aga aja jooksul liidavad kokku millekski suureks.
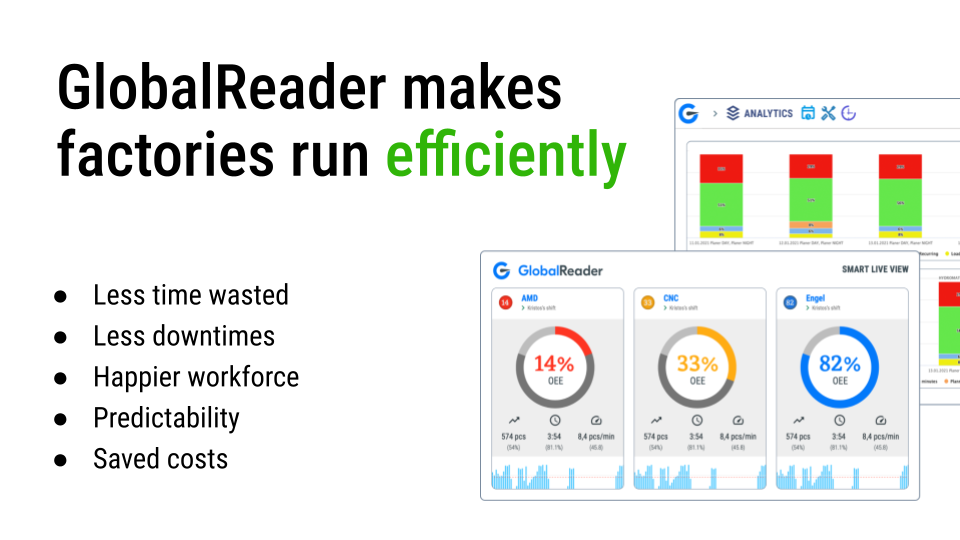
Andmed ei paranda midagi. Otsused parandavad. Vahe on selles, kas number jõuab õige inimeseni ajal, mil sellega saab veel midagi ette võtta.
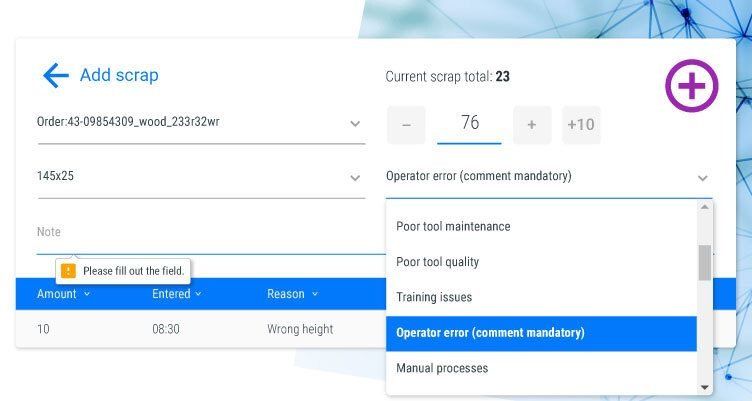
Halva kvaliteedi kulu on kõik see, mida tehas maksab selleks, et toode vastaks nõuetele, ja kõik see, mida ta maksab siis, kui toode ei vasta. Näites teeb 1,6% …
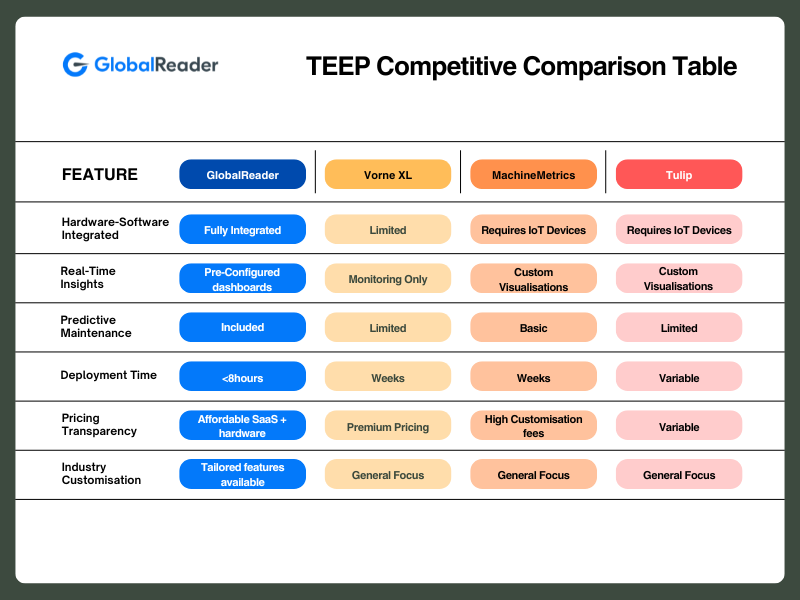
TEEP näitab, kui suur osa kogu kalendriajast korralikuks toodanguks saab. Erinevus pakkujate vahel ei ole niivõrd funktsioonides kui selles, mis on kohe töövalm…
OEE vaatab ainult neid tunde, mis said tootmiseks plaanitud. TEEP näitaja vaatab kogu kalendrit ja vastab seetõttu teisele küsimusele: kas piirang on masinates …
Digitaliseerimine ei ole üks projekt, vaid viis sammu, mis käivad kindlas järjekorras. Iga samm ehitab eelmise peale, ja ükski neist ei tööta üksi.
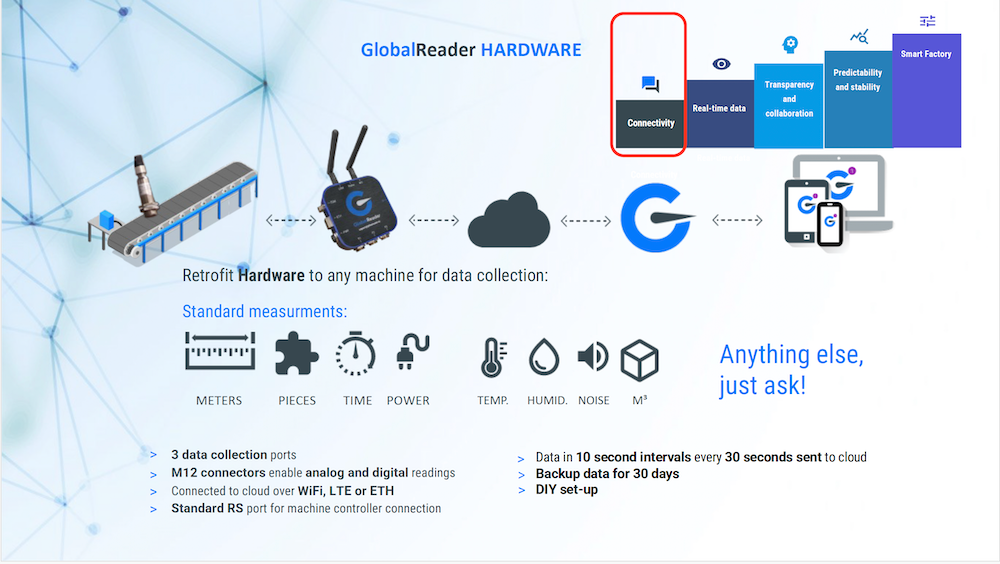
Digitaliseerimine algab ühest lihtsast asjast: masin peab ise ütlema, mida ta teeb. Ilma selleta on iga järgmine samm ehitatud oletuse peale.
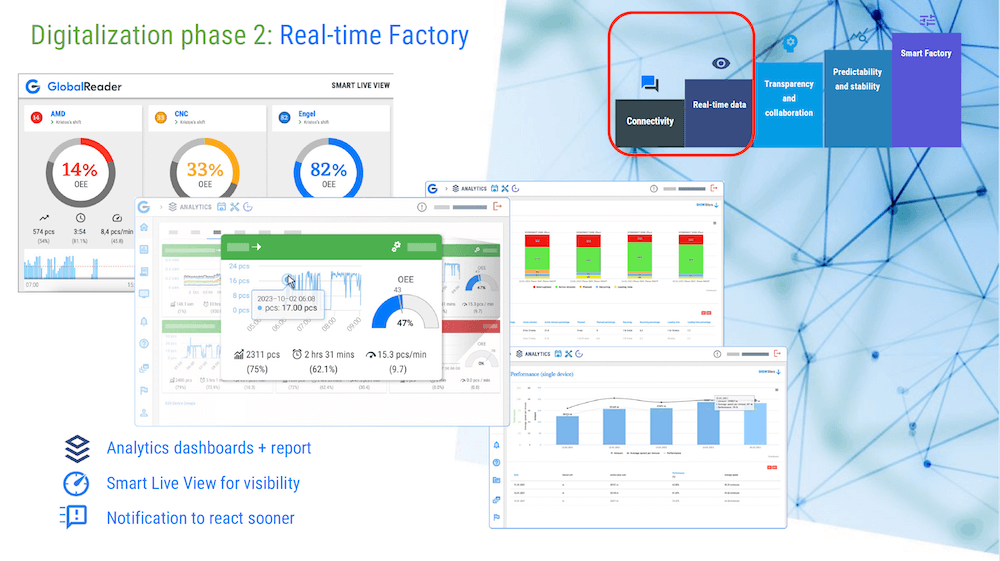
Andmete kogumine on alles algus. Ilma analüüsita on andmed lihtsalt müra, ja tehas, kes kogub numbreid ilma neid vaatamata, on täpselt sama kaugel kui enne.
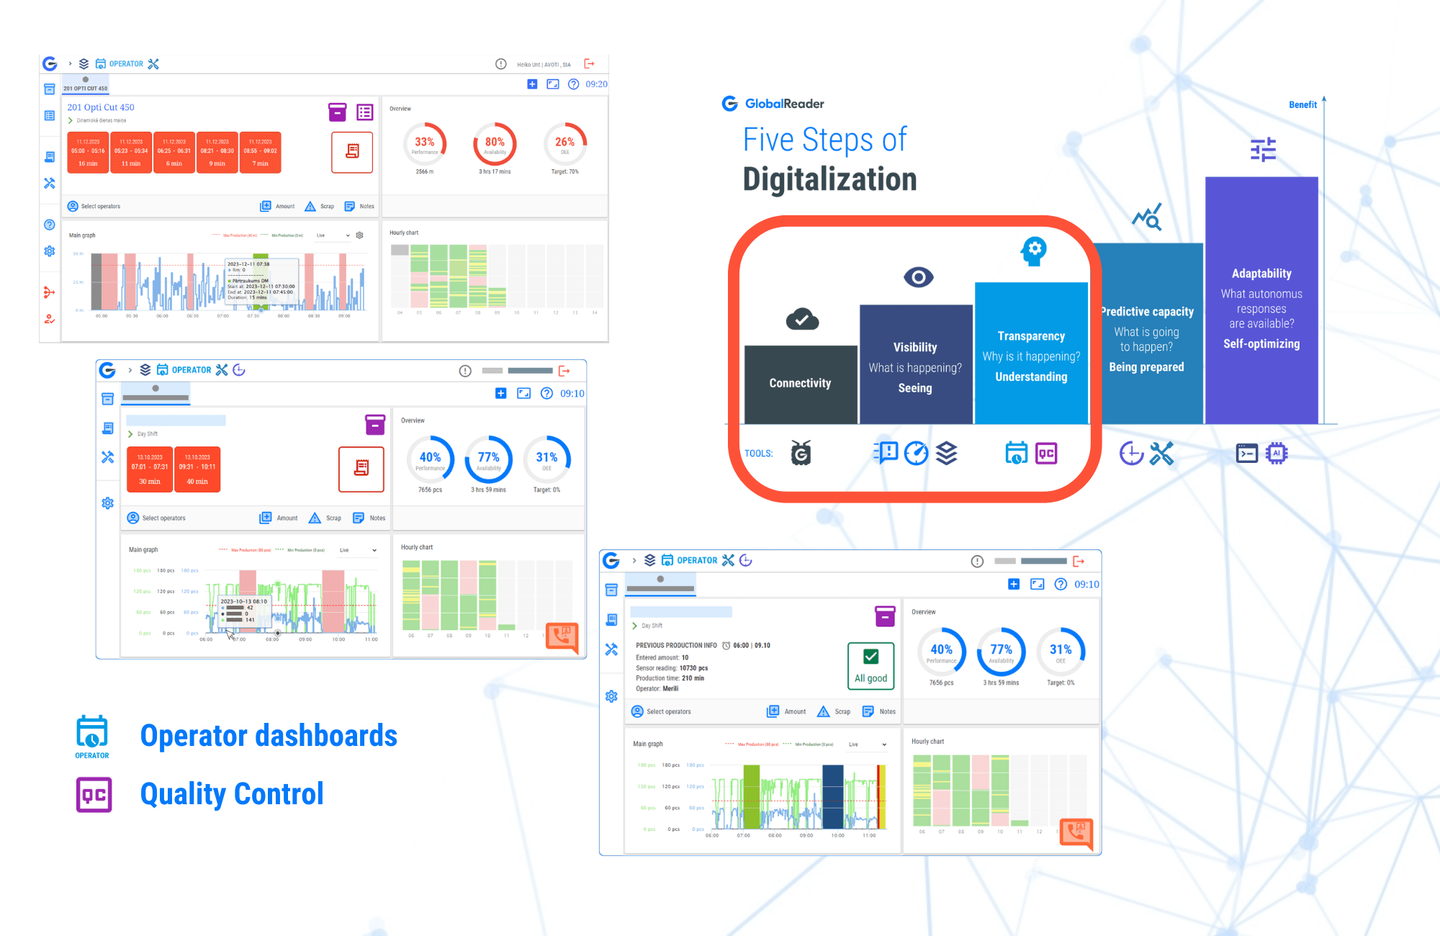
Kolmanda sammu proovikivi on lihtne. Kas tööjuht peab minema masina juurde küsima, kui kaua see töö veel võtab, või näeb ta seda ise.
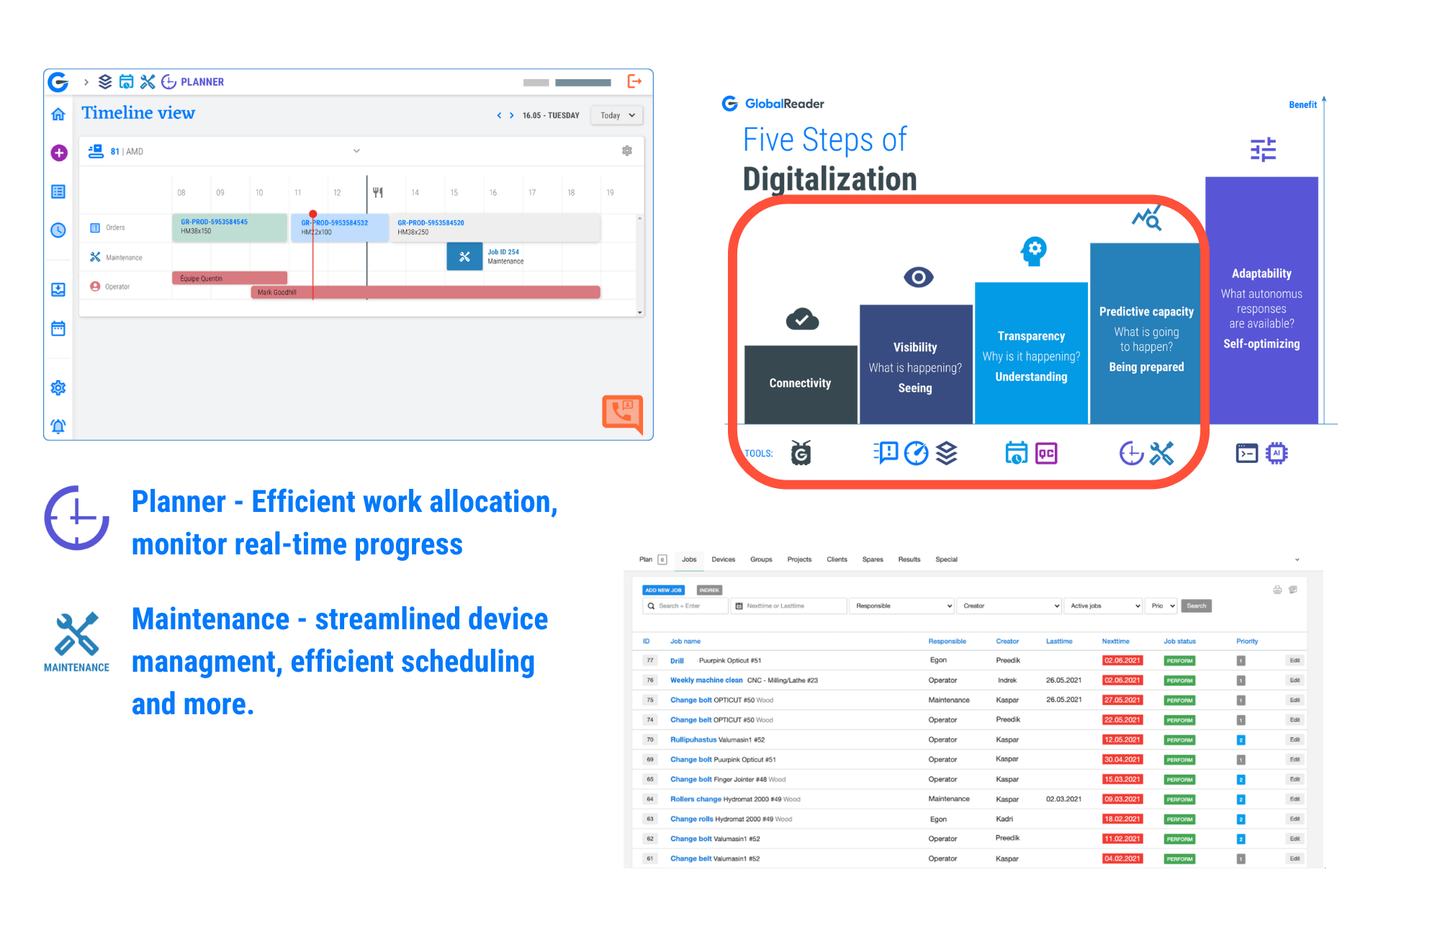
Kolm esimest sammu näitavad, mis toimub. Neljas samm hakkab ütlema, mis juhtub järgmisena, ja see on koht, kus tulekustutamine lõpeb.
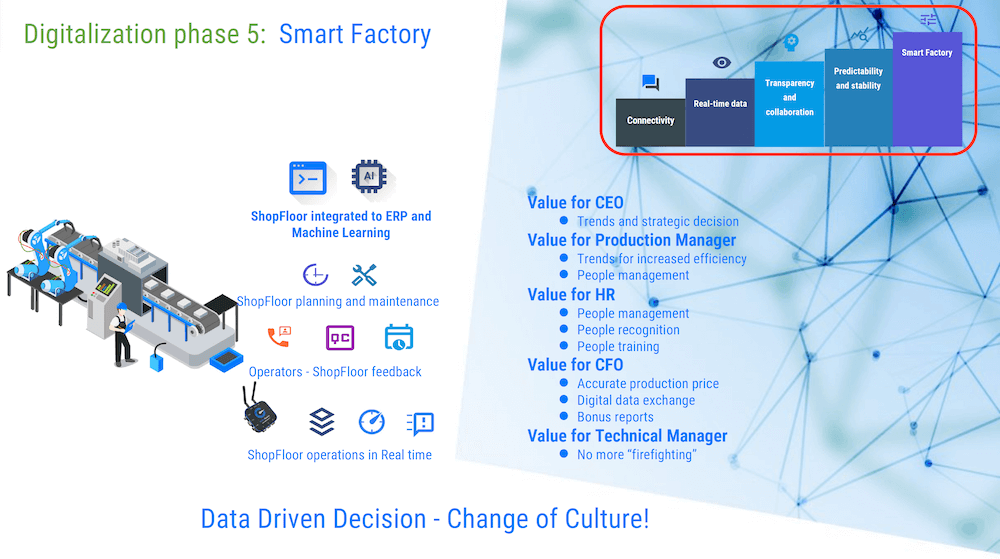
Tark tehas ei teki tarkvara paigaldamisest. Ta tekib siis, kui otsused hakatakse tegema andmete põhjal ja see muutub tavaliseks, mitte erandiks.
Parendusplaan ei ole dokument, vaid ring: mõõtke, valige suurim kadu, tehke midagi, vaadake järele. Ring, mis pöörleb iga nädal, võidab plaani, mis pöörleb kord…
Reaalaja andmed tähendavad, et tehase seis on teada praegu, mitte homme hommikul. Kogu vahe ongi ajastuses, ja ajastus otsustab, kas kadu on veel päästetav.
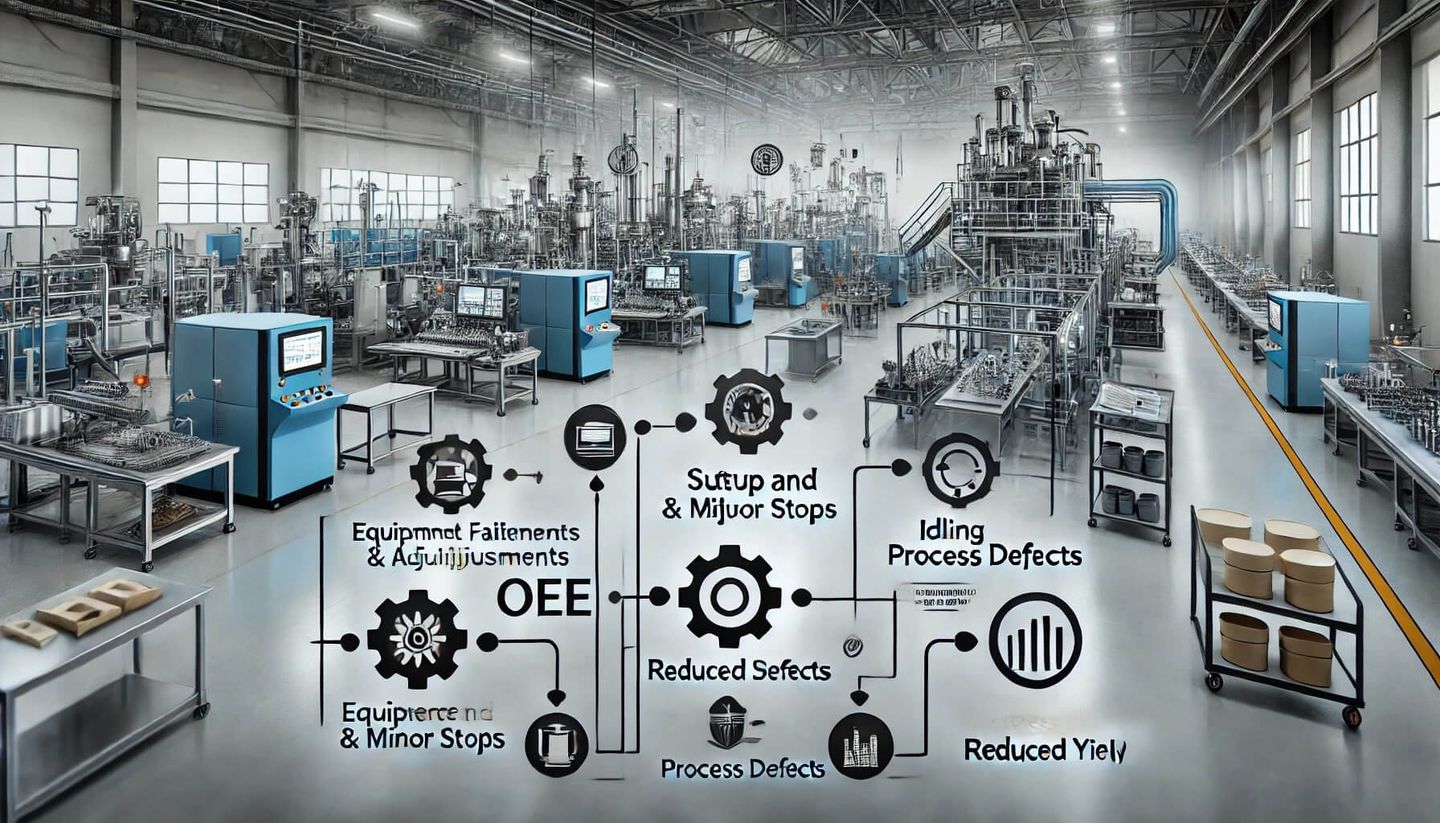
Kuus suurt kadu on viis jagada tootmise kaod kuueks nimeliseks asjaks, mille vastu saab midagi ette võtta. Iga kadu kuulub ühe OEE osa alla ja igal on oma lahen…
Enamik tootmisraporteid ütleb, kui palju tehti. Kasulik raport ütleb, kus aeg kaduma läks ja mida sellega teha, ja see vahe otsustab, kas raportit üldse loetaks…
Tööstuslik IoT tähendab lihtsalt seda, et masinad hakkavad ise rääkima. OEE jaoks on see kõige olulisem muutus, sest ilma selleta tuleb iga number inimese mälus…
OEE kasutuselevõtt annab tehasele ühise pildi sellest, kus aeg kaob. Takistused on enamasti samad, ja peaaegu ükski neist ei ole tehniline.
Kümme strateegiat, mis kõik algavad ühest asjast: teadmisest, kus aeg praegu kaob. Ilma selleta on iga parandus oletus, ükskõik kui hea see paberil välja näeb.
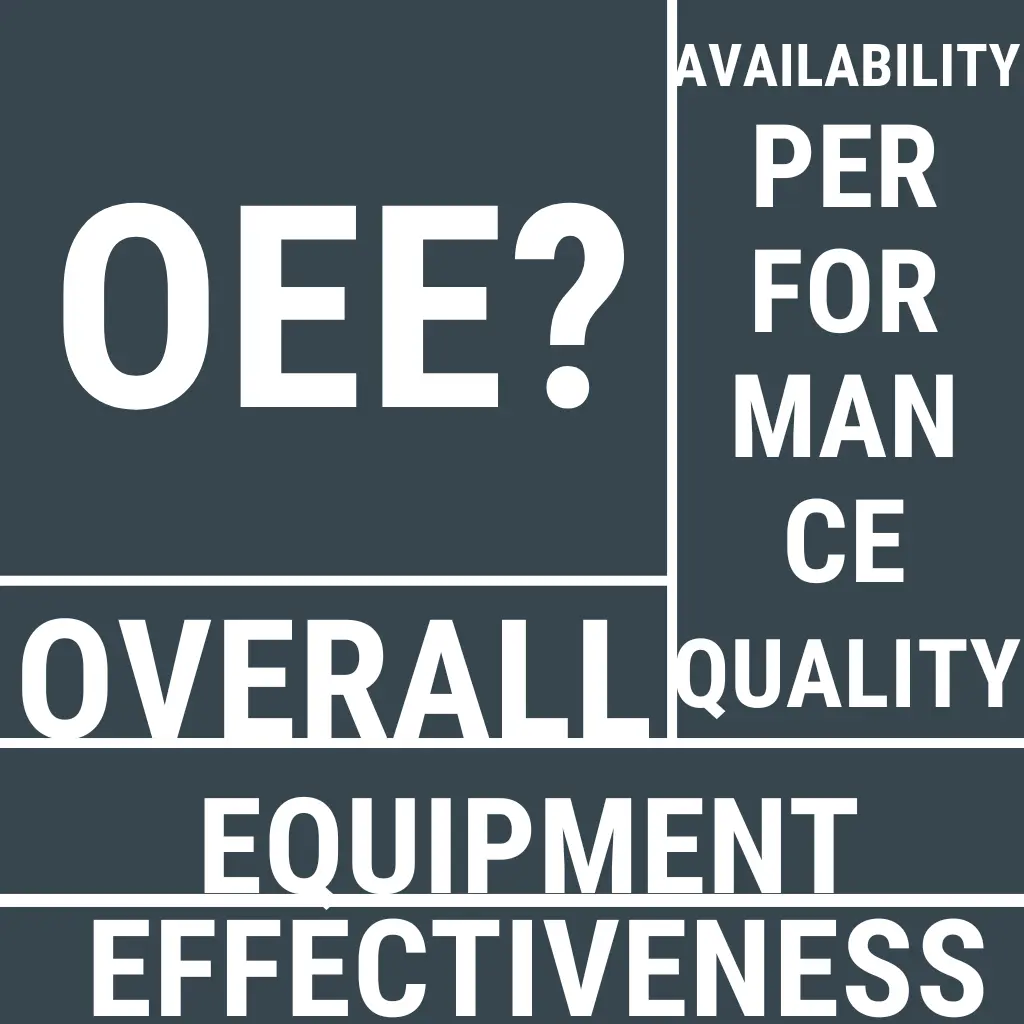
OEE ehk seadmete üldine efektiivsus näitab ühe numbriga, kui suure osa planeeritud tootmisajast muudab tehas päriselt korralikuks toodanguks. See koosneb kolmes…
Enamikus tehastes liigub info ühte pidi: alt üles, kokkuvõtetena, ja tagasi ei tule midagi. Just see katkestus hoiab parandustööd kohapeal kinni.
Lean Manufacturing viis põhimõtet on väärtus, väärtusvoog, voog, tõmme ja täiuslikkus. Igaüks neist eeldab, et tehases on teada, mis päriselt toimub.
Roheline tootmine ja tõhus tootmine tahavad enamasti sama asja: vähem raiskamist. Sellepärast ei ole valikut tootlikkuse ja keskkonna vahel nii sageli, kui arva…
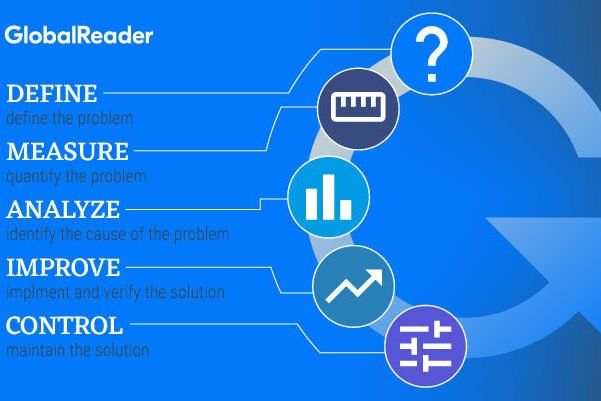
Mõlemad on protsessi parandamise meetodid, aga nad lahendavad eri probleemi. Lean võtab ette raiskamise ja kiiruse, Six Sigma defektid ja hajuvuse.
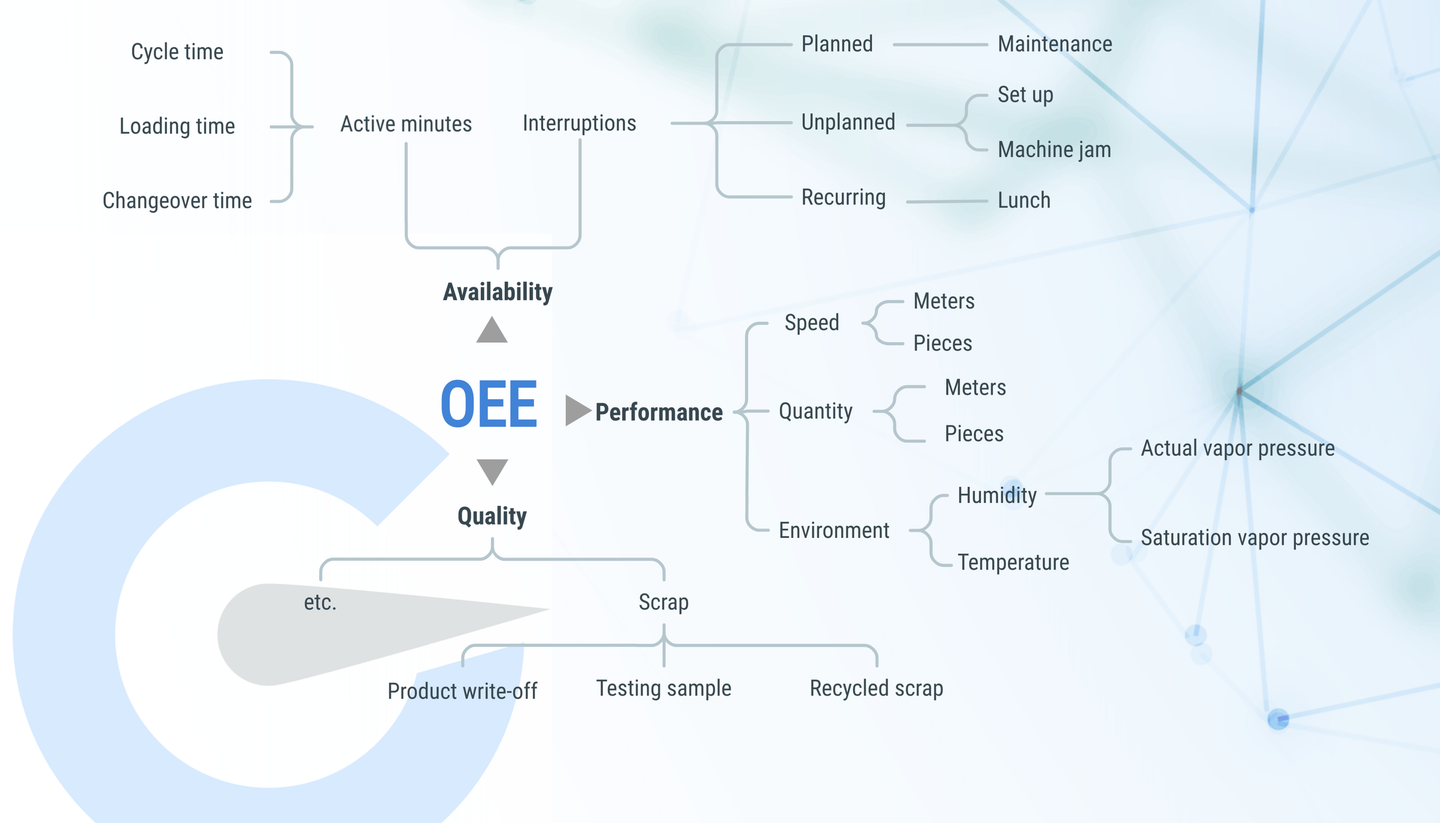
Tootmise efektiivsus muutub juhitavaks alles siis, kui sellel on mõõdetav number. OEE võimaldab tootmisele anda selle numbri ja koosneb kolmest osast, millest i…